Artykuł sponsorowany
Dlaczego prototyp drucianego detalu wymaga innych założeń niż partia seryjna
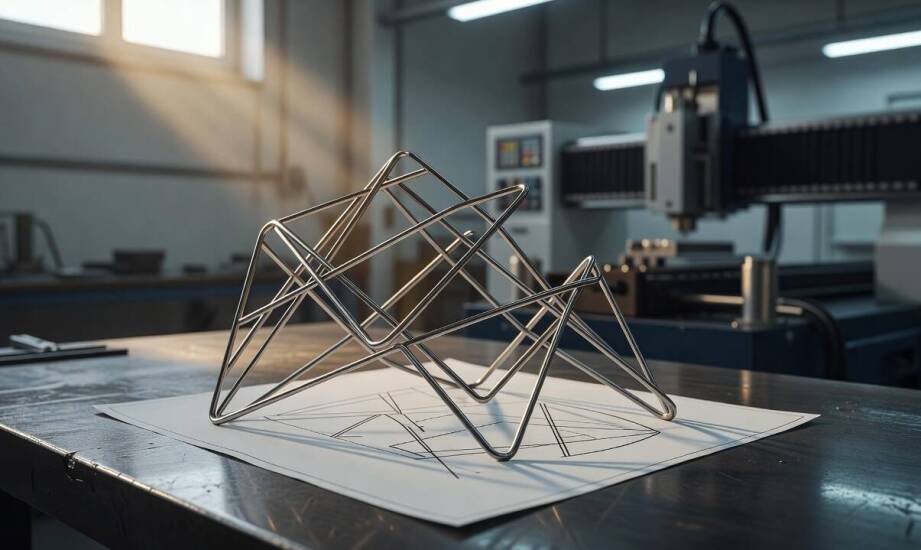
Prototyp drucianego detalu skutecznie potwierdza zamierzony kształt oraz podstawową funkcjonalność nowej koncepcji. Wykonanie pojedynczej sztuki nie gwarantuje jednak powtarzalności wymiarów ani stabilności procesu w warunkach pełnoskalowej produkcji. Różnice w doborze oprzyrządowania, sposobach pozycjonowania materiału i dynamice pracy giętarki sprawiają, że parametry ustalone podczas wstępnych prób niemal zawsze wymagają głębokiej korekty przed uruchomieniem głównej partii. Przejście od etapu testowego do wytwarzania seryjnego wymusza przyjęcie zupełnie nowych założeń dotyczących tolerancji wymiarowych, przygotowania wsadu oraz systematycznej kontroli jakości na maszynie numerycznej.
Przeczytaj również: W jaki sposób postument z plexi może ułatwić prezentację produktów w sklepach internetowych?
Zamrażanie parametrów i opanowanie sprężynowania
Wielu konstruktorów zakłada, że zatwierdzenie pierwszej sztuki kończy proces inżynieryjny przygotowania produkcji. W rzeczywistości udana próba koncepcyjna wymaga natychmiastowego zamrożenia kluczowych parametrów fizycznych projektu. Zarówno gatunek materiału, dokładna średnica drutu, jak i promień gięcia muszą pozostać niezmienne przed rozpoczęciem ostatecznego programowania giętarek. Zmiana któregokolwiek z tych czynników na późniejszym etapie skutkuje koniecznością odrzucenia ustawień i kalibracji sprzętu od podstaw. Nowoczesne urządzenia sterowane numerycznie żądają precyzyjnej wartości promienia narzędzia, a nie jedynie docelowego kąta wygięcia elementu.
Przeczytaj również: Jakie cechy powinien mieć idealny dyplom dla laureata konkursu wiedzy historycznej?
Największym technologicznym wyzwaniem przy skalowaniu produkcji pozostaje zjawisko sprężynowania. Polega ono na naturalnym, częściowym powrocie metalu do pierwotnego kształtu tuż po zdjęciu nacisku formującego. W przypadku przestrzennego kształtowania drutu w trzech osiach problem ten drastycznie przybiera na sile. Nawet mikroskopijne zaburzenie geometrii na pierwszym zgięciu uruchamia efekt domina, przenosząc i multiplikując błąd na kolejne ramiona detalu. Niewielka odchyłka kątowa w jednym węźle przesuwa następne punkty mocowania o całe milimetry. Bez odpowiedniego zbadania sprężynowania na partii próbnej i wdrożenia kompensacji cyfrowej, cała seria traci wymiary niezbędne do prawidłowego montażu w produkcie końcowym. Różne gatunki stali zachowują się w trakcie zginania inaczej, co dodatkowo uniemożliwia proste kopiowanie ustawień.
Przeczytaj również: Jakie usługi oferuje dobry notariusz przy poświadczeniach zgodności kopii?
Weryfikacja dokumentacji i optymalizacja partii próbnej
Wypuszczenie pierwszych kilkunastu sztuk w ramach partii próbnej bezwzględnie weryfikuje teoretyczne założenia projektowe. Seria testowa ujawnia ewentualne problemy z oprzyrządowaniem oraz stabilnością pozycjonowania surowca podawanego z kręgu. Maszyny CNC zapewniają niezwykle wysoką powtarzalność, pod warunkiem że rolki prowadzące i trzpienie gnące są perfekcyjnie dopasowane do średnicy drutu. Nieodpowiednie przygotowanie narzędzi generuje luzy, które kumulują się z każdym kolejnym cyklem maszyny, prowadząc do powstawania odrzutów jakościowych.
Ścisła współpraca ze specjalistami od obróbki plastycznej pozwala wcześnie wyeliminować błędy konstrukcyjne. Profesjonalnie realizowane usługi gięcia drutu opierają się na technologicznym doświadczeniu operatorów, którzy analizują rzeczywistą plastyczność metalu pod obciążeniem. Pomiary próbne i symulacje pozwalają dostosować prędkość posuwu maszyny jeszcze przed startem głównej linii produkcyjnej.
Podstawą bezbłędnej konfiguracji procesu pozostaje rzetelna dokumentacja przekazana przez zamawiającego. Rysunek techniczny lub model przestrzenny musi zawierać wszystkie kąty z dopuszczalnymi odchyłkami, precyzyjne promienie gięć i wymiary krytyczne wymagane dla danego zespołu. Brak tych szczegółów zmusza technologów do przyjmowania maszynowych tolerancji ogólnych na poziomie ułamków milimetra, co w bardzo restrykcyjnych projektach bywa niewystarczające. Praktyka warsztatowa dowodzi, że jasne wytyczne radykalnie skracają czas przezbrajania maszyny. Firma ATR-METAL opiera programowanie systemów sterowania właśnie na szczegółowych danych inżynieryjnych, co pozwala zachować stabilność cyklu i obsługiwać zlecenia małoseryjne oraz większe partie produkcyjne dla branż przemysłowych.
Kiedy koncepcja staje się gotowym produktem
Pojedynczy egzemplarz testowy pełni funkcję fizycznego sprawdzianu pomysłu, ułatwiając weryfikację ergonomii i estetyki projektowanego elementu. Stanowi on jednak wyłącznie bazę wyjściową, dopóki konstruktorzy nie zdefiniują ostatecznych tolerancji montażowych, nie potwierdzą specyfikacji surowca i nie poddadzą detalu procesowi formowania ciągłego. Zatwierdzenie dokumentacji produkcyjnej to krytyczny moment przejścia od fazy eksperymentowania do w pełni przewidywalnego procesu wytwórczego. Po skutecznym opanowaniu wyzwań związanych ze zjawiskiem sprężynowania i odpowiednim doborze trzpieni, automatyczna obróbka numeryczna staje się techniką wysoce powtarzalną. Ostatecznie kalibracja wprowadzona na etapie wdrożeniowym gwarantuje, że kolejne dziesiątki i setki sztuk zachowają identyczne parametry mechaniczne oraz wizualne.
Kategorie artykułów
Polecane artykuły

Wpływ flokulatorów na proces odzysku surowców z oczyszczonych ścieków

Dlaczego filtry olejowe są niezbędne przy wymianie oleju?

Na czym polega masaż balijski i jakie efekty można dzięki niemu osiągnąć
